
Gia công bánh răng nhựa là dịch vụ chế tạo bánh răng từ các loại nhựa kỹ thuật theo mẫu, bản vẽ hoặc thông số truyền động thực tế. Sản phẩm thường được dùng trong máy đóng gói, băng tải, cơ cấu cấp phôi, máy thực phẩm, thiết bị tự động hóa, máy in, máy dệt, máy chế biến và nhiều hệ truyền động cần giảm tiếng ồn, giảm khối lượng hoặc hạn chế bôi trơn.
Một bánh răng nhựa đạt yêu cầu không chỉ phụ thuộc vào đường kính ngoài và số răng. Các thông số như module, số răng, góc áp lực, đường kính lỗ, then, bề rộng răng, khoảng cách tâm, backlash, vật liệu, tải, tốc độ, nhiệt độ và môi trường làm việc đều có thể ảnh hưởng trực tiếp đến độ ăn khớp và tuổi thọ. Vì vậy, khi đặt gia công, khách hàng nên cung cấp càng đầy đủ dữ liệu càng tốt thay vì chỉ gửi một ảnh chụp bánh cũ.
Thông tin nên gửi khi đặt gia công bánh răng nhựa
- Bản vẽ hoặc mẫu: ưu tiên bản vẽ có module, số răng, góc áp lực và kích thước lắp.
- Loại bánh răng: thẳng, nghiêng, côn, thanh răng, trục vít hoặc dạng đặc biệt.
- Vật liệu: POM, PA/Nylon, PE, PEEK hoặc vật liệu khác theo điều kiện làm việc.
- Kích thước: đường kính ngoài, bề rộng, lỗ trục, then, moay-ơ và chiều dài tổng.
- Điều kiện truyền động: tải, mô-men, tốc độ quay và thời gian chạy liên tục.
- Môi trường: nước, dầu, bụi, nhiệt, hóa chất hoặc yêu cầu vệ sinh.
- Bánh đối ứng: vật liệu, số răng và tình trạng hiện tại nếu thay thế bánh cũ.
- Số lượng: mẫu đơn, lô nhỏ hoặc sản xuất định kỳ.
Gia công bánh răng nhựa là gì?
Gia công bánh răng nhựa là quá trình tạo hình răng và hoàn thiện các chi tiết truyền động từ phôi nhựa kỹ thuật. Tùy thiết kế, bánh răng có thể được tiện phôi, phay răng, hobbing, CNC hoặc gia công bằng các phương pháp phù hợp khác. Sau đó, chi tiết được kiểm tra các kích thước lắp, độ đồng tâm và khả năng ăn khớp với bánh đối ứng.
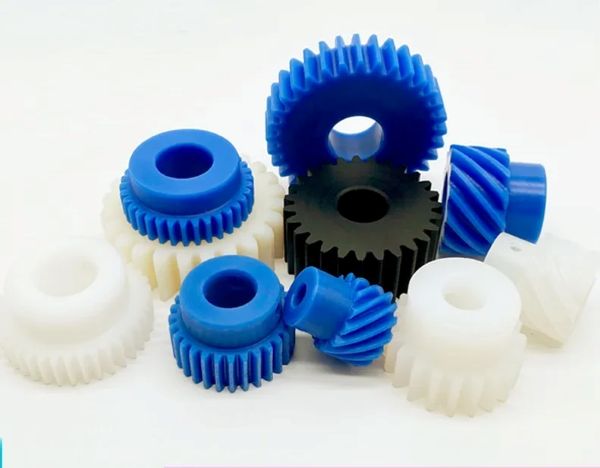
Dịch vụ này phù hợp khi máy sử dụng bánh răng không có sẵn trên thị trường, bánh đã ngừng sản xuất, cần thay vật liệu kim loại bằng nhựa ở ứng dụng phù hợp hoặc cần sản xuất lô nhỏ theo bản vẽ. Với các chi tiết nhựa khác ngoài bánh răng, Thời Dựng có dịch vụ gia công nhựa theo yêu cầu cho bạc, con lăn, tấm dẫn hướng, jig, pulley và nhiều linh kiện khác.
Bánh răng nhựa có thể hoạt động tốt trong nhiều cơ cấu nhưng không phải là bản sao trực tiếp của bánh răng thép. Nhựa có modulus thấp hơn, giãn nở nhiệt lớn hơn và có thể creep theo thời gian. Vì vậy, thiết kế và dung sai phải phù hợp với vật liệu thay vì chỉ sao chép toàn bộ thông số của một bánh kim loại rồi đổi vật liệu.
Các loại bánh răng nhựa thường được gia công
| Loại bánh răng | Đặc điểm | Ứng dụng định hướng |
| Bánh răng trụ răng thẳng | Răng song song với trục, kết cấu đơn giản, dễ kiểm tra. | Hộp truyền nhỏ, máy đóng gói, cơ cấu cấp liệu, đồ gá. |
| Bánh răng nghiêng | Răng nghiêng, nhiều răng cùng tham gia ăn khớp hơn. | Truyền động cần vận hành êm hơn hoặc tải phân bố đều hơn. |
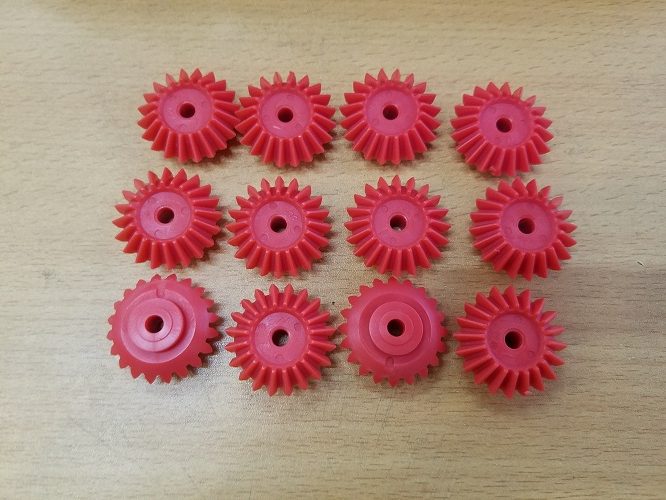
| Bánh răng côn | Truyền chuyển động giữa các trục giao nhau. | Cơ cấu đổi hướng truyền động. |
| Bánh vít/trục vít | Tỷ số truyền cao, tiếp xúc trượt lớn. | Cơ cấu điều chỉnh, hộp giảm tốc nhỏ, truyền động chậm. |
| Thanh răng nhựa | Biến chuyển động quay thành tịnh tiến. | Cơ cấu trượt, cửa máy, định vị và tự động hóa. |
| Bánh răng đặc biệt | Có moay-ơ, vai, lỗ then, insert hoặc profile riêng. | Thay thế bánh OEM hoặc chi tiết thiết kế riêng. |
Thông số kỹ thuật quan trọng của bánh răng nhựa
Khi gia công, các thông số hình học phải được xác định đồng bộ. Nếu chỉ đo đường kính ngoài mà không xác định đúng module hoặc góc áp lực, bánh có thể “lắp vừa” nhưng không ăn khớp đúng.
| Thông số | Ý nghĩa | Ảnh hưởng |
| Module | Thông số kích thước răng theo hệ metric. | Phải tương thích với bánh đối ứng để ăn khớp đúng. |
| Số răng | Quyết định tỷ số truyền cùng bánh đối ứng. | Ảnh hưởng đường kính vòng chia và hình học truyền động. |
| Góc áp lực | Góc liên quan đến phương truyền lực giữa hai răng. | Phải khớp với hệ bánh đang sử dụng. |
| Bề rộng răng | Chiều rộng mặt răng theo trục. | Liên quan phân bố tải và độ cứng của bánh. |
| Backlash | Khe hở ăn khớp giữa hai mặt răng đối diện. | Cần đủ để bù sai số, giãn nở và tránh kẹt khi vận hành. |
| Đường kính lỗ/then | Kích thước lắp với trục. | Quyết định độ đồng tâm và khả năng truyền mô-men. |
| Khoảng cách tâm | Khoảng cách giữa hai trục bánh răng. | Ảnh hưởng trực tiếp tới độ ăn khớp và backlash thực tế. |
Với bánh răng thay thế, cần ưu tiên đo và đối chiếu cả bánh đối ứng nếu có thể. Một bánh mới được gia công rất chính xác vẫn có thể chạy không êm nếu bánh còn lại đã mòn, lệch tâm hoặc sai profile.
Nhựa POM có phù hợp làm bánh răng không?
POM (acetal) là một trong những vật liệu thường được cân nhắc cho bánh răng nhựa nhờ độ cứng, độ ổn định kích thước, ma sát tương đối thấp và khả năng gia công tốt. Trong nhiều cơ cấu truyền tải nhẹ đến trung bình, POM có thể cho độ chính xác hình học tốt hơn những loại nhựa hút ẩm mạnh.
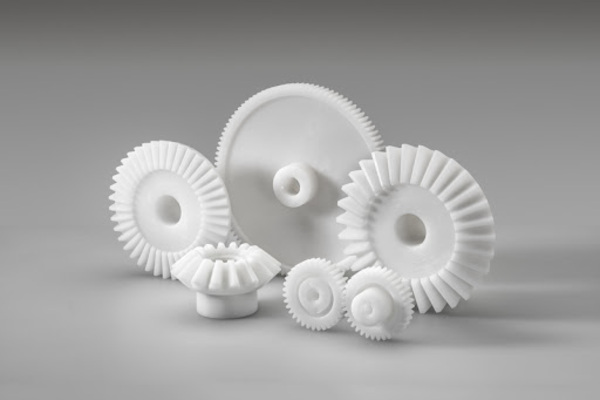
Tuy nhiên, không nên hiểu POM là lựa chọn mặc định cho mọi bánh răng. Giới hạn tải, nhiệt độ, tốc độ, creep và môi trường hóa chất vẫn phải được xét theo grade cụ thể. Xem thêm trang nhựa POM để tham khảo đặc tính vật liệu trước khi chọn phôi.
Trong ứng dụng cần bánh răng chạy êm, không bôi trơn hoặc có yêu cầu kích thước ổn định, POM thường là lựa chọn đáng cân nhắc. Nhưng nếu tải lớn, nhiệt cao hoặc có yêu cầu cơ học đặc biệt, PA, PEEK hoặc vật liệu gia cường có thể phù hợp hơn.
PA/Nylon có dùng để gia công bánh răng được không?
PA/Nylon được sử dụng rộng trong bánh răng vì có độ dai, chịu mài mòn và khả năng hấp thụ va đập tốt ở nhiều grade. Vật liệu này có thể phù hợp với các bánh có tải động, đường kính lớn hoặc cần làm việc êm hơn so với kim loại.
Điểm cần lưu ý là polyamide có khả năng hút ẩm. Hàm lượng ẩm có thể làm thay đổi kích thước, modulus và đặc tính cơ học. Vì vậy, với bánh yêu cầu độ chính xác tâm cao hoặc làm việc trong môi trường ẩm, thiết kế phải tính đến trạng thái vật liệu khi vận hành.
Không nên áp một dải “tải chịu được” hay “tuổi thọ” chung cho bánh PA vì kết quả phụ thuộc grade, độ ẩm, nhiệt, module, bề rộng, tốc độ và tải thực tế.
PE, UHMW-PE và các nhựa khác dùng cho bánh răng
Một số hệ truyền động chậm, tải nhẹ hoặc làm việc trong môi trường cần ma sát thấp có thể dùng PE hoặc UHMW-PE. Tuy nhiên, modulus và độ ổn định hình học của PE thấp hơn POM trong nhiều trường hợp, nên không phù hợp mặc định với bánh cần profile răng chính xác hoặc tải cao.
Trang nhựa PE cung cấp thêm thông tin về nhóm polyethylene. Khi dùng làm bánh răng, cần đặc biệt chú ý creep, nhiệt và độ biến dạng dưới tải.
Với ứng dụng nhiệt cao, tải cao hoặc hóa chất khó, PEEK và các polymer hiệu năng cao có thể được xem xét. Nhưng chi phí vật liệu và yêu cầu gia công cao hơn, vì vậy việc chọn vật liệu cần dựa trên bài toán kỹ thuật thay vì chỉ “nâng cấp” lên loại nhựa đắt hơn.
Bánh răng nhựa có ưu điểm gì so với bánh răng kim loại?
- Giảm tiếng ồn: modulus thấp hơn kim loại giúp giảm một phần rung và tiếng va đập trong nhiều cơ cấu.
- Khối lượng nhẹ: giảm quán tính quay, hữu ích với cơ cấu chuyển động nhanh và nhỏ.
- Khả năng chống ăn mòn: nhiều nhựa kỹ thuật không bị gỉ như thép.
- Ma sát thấp: một số vật liệu có thể vận hành với ít bôi trơn hơn trong điều kiện phù hợp.
- Gia công linh hoạt: thuận lợi cho lô nhỏ, bánh thay thế hoặc chi tiết theo mẫu.
- Giảm hư hỏng bánh đối ứng: trong một số cặp truyền, bánh nhựa có thể đóng vai trò phần tử hy sinh dễ thay hơn.
Nhưng các ưu điểm này không có nghĩa nhựa luôn tốt hơn kim loại. Nhựa có khả năng chịu tải, nhiệt và độ cứng thấp hơn nhiều loại kim loại. Khi thiết kế sai, răng có thể biến dạng, mòn, chảy creep hoặc mất profile.
Những hạn chế cần tính khi thiết kế bánh răng nhựa
Creep và biến dạng theo thời gian
Nhựa có thể tiếp tục biến dạng dưới tải tĩnh hoặc tải lặp dù ứng suất không thay đổi. Điều này quan trọng với moay-ơ, lỗ trục, chân răng và bánh chịu mô-men liên tục.
Giãn nở nhiệt
Hệ số giãn nở nhiệt của nhựa thường lớn hơn kim loại. Khi nhiệt độ tăng, đường kính và khoảng cách răng có thể thay đổi, làm giảm backlash. Thiết kế phải có đủ khe hở để tránh kẹt.
Nhiệt do ma sát và hysteresis
Bánh chạy tốc độ cao hoặc tải lớn có thể sinh nhiệt tại vùng ăn khớp và trong vật liệu. Nhiệt làm giảm modulus và có thể tăng biến dạng. Vì vậy tốc độ và tải phải được xem cùng nhau.
Độ ẩm
Đặc biệt với PA/Nylon, hấp thụ ẩm có thể làm thay đổi kích thước và cơ tính. Không nên kiểm soát một bánh PA khô rồi mặc định nó giữ nguyên kích thước khi làm việc trong môi trường ẩm.
Notch và chân răng
Chân răng là vùng tập trung ứng suất. Cạnh sắc, vết dao, khuyết tật bề mặt hoặc profile sai đều có thể làm răng nứt sớm.
Quy trình gia công bánh răng nhựa theo mẫu và bản vẽ
- Tiếp nhận dữ liệu: bản vẽ, mẫu, module, số răng, góc áp lực và kích thước lắp.
- Xác định điều kiện làm việc: tải, tốc độ, thời gian chạy, nhiệt và môi trường.
- Chọn vật liệu: POM, PA, PE hoặc polymer khác theo yêu cầu.
- Chuẩn bị phôi: cắt phôi tấm/cây hoặc phôi đúc phù hợp kích thước.
- Gia công cơ bản: tiện đường kính, mặt đầu, lỗ và moay-ơ.
- Tạo răng: phay, hobbing hoặc CNC theo profile được xác định.
- Gia công then/lỗ phụ: thực hiện theo bản vẽ sau khi kiểm soát đồng tâm.
- Hoàn thiện: loại bavia, làm sạch cạnh và xử lý bề mặt cần thiết.
- Kiểm tra: kích thước, độ đồng tâm, profile, độ đảo và ăn khớp với bánh đối ứng nếu có.
Với bánh mới thiết kế hoặc bánh làm việc trong hệ truyền quan trọng, nên chạy thử trước khi sản xuất số lượng lớn. Chạy thử giúp phát hiện vấn đề về backlash, tiếng ồn, nhiệt, độ lệch tâm hoặc tương thích vật liệu mà kiểm tra kích thước tĩnh khó thể hiện đầy đủ.
Có thể gia công bánh răng theo mẫu cũ không?
Có thể, nhưng cần phân biệt giữa “chép kích thước” và “khôi phục hình học ban đầu”. Một bánh đã mòn có thể mất profile răng, đường kính ngoài, bề rộng hoặc lỗ trục. Nếu đo trực tiếp phần đã mòn và dùng làm chuẩn, bánh mới có thể tái tạo cả sai số.
Khi nhận mẫu cũ, nên kiểm tra thêm:
- Số răng còn nguyên và dấu hiệu mòn lệch.
- Module hoặc pitch thực tế.
- Góc áp lực nếu có dữ liệu hoặc bánh đối ứng.
- Đường kính lỗ, then và độ rơ trên trục.
- Moay-ơ có nứt hoặc biến dạng không.
- Bánh đối ứng có bị mòn không.
- Khoảng cách tâm của hệ truyền.
- Vật liệu cũ có phù hợp hay cần thay đổi.
Nếu có bản vẽ OEM, nên ưu tiên bản vẽ hơn mẫu mòn. Trường hợp không có bản vẽ, việc đo cả cặp bánh và lắp thử sẽ giúp giảm rủi ro.
Backlash của bánh răng nhựa có quan trọng không?
Có. Backlash là khe hở giữa các mặt răng khi ăn khớp. Nếu quá nhỏ, bánh có thể kẹt khi nhiệt tăng hoặc khi sai số tâm xuất hiện. Nếu quá lớn, hệ có thể phát sinh độ rơ, va đập và sai số vị trí.
Nhựa đặc biệt cần chú ý tới backlash vì vật liệu giãn nở nhiệt và biến dạng lớn hơn kim loại. Với PA, độ ẩm cũng có thể ảnh hưởng kích thước. Vì vậy, không nên lấy backlash của một cặp bánh thép rồi áp nguyên cho bánh nhựa mà không xét điều kiện làm việc.
Giá trị phù hợp phụ thuộc module, đường kính, khoảng cách tâm, nhiệt, vật liệu, độ chính xác gia công và yêu cầu truyền động. Trang dịch vụ không nên công bố một trị số duy nhất cho mọi bánh.
Bánh răng nhựa chạy với bánh răng kim loại có được không?
Có thể và đây là cấu hình phổ biến trong nhiều máy. Một bánh nhựa có thể ăn khớp với bánh thép hoặc kim loại khác nếu module, góc áp lực, profile và khoảng cách tâm phù hợp.
Tuy nhiên, bề mặt bánh kim loại cần đủ tốt. Bánh kim loại có cạnh sắc, rỉ, xước sâu hoặc profile đã mòn có thể làm bánh nhựa mòn nhanh. Cặp truyền mới nên được kiểm tra cả hai phía thay vì chỉ thay bánh nhựa.
Bôi trơn cũng cần được xem xét theo vật liệu. Một số nhựa có thể làm việc với ít bôi trơn, nhưng dầu/mỡ vẫn có thể giảm ma sát hoặc nhiệt trong một số ứng dụng. Chất bôi trơn phải tương thích với polymer và điều kiện vệ sinh của máy.
Tại sao bánh răng nhựa bị mòn, gãy hoặc biến dạng?
| Hiện tượng | Nguyên nhân có thể | Hướng kiểm tra |
| Mòn mặt răng | Tải cao, ma sát, bánh đối ứng thô, thiếu bôi trơn hoặc vật liệu không phù hợp. | Tải, tốc độ, vật liệu, bề mặt bánh đối ứng. |
| Gãy chân răng | Quá tải, shock, profile sai, notch hoặc fatigue. | Mô-men, chu kỳ, chân răng và độ đồng tâm. |
| Răng bị dập/biến dạng | Nhiệt, tải quá cao, creep hoặc backlash nhỏ. | Nhiệt độ, vật liệu, khoảng cách tâm và tải. |
| Lỗ trục bị rơ | Creep, then tập trung ứng suất, lắp quá lỏng hoặc mô-men cao. | Kiểu lắp, insert, then và vật liệu. |
| Tiếng ồn tăng | Mòn, lệch tâm, backlash sai, bánh đối ứng hỏng. | Ăn khớp, độ đảo, bearing và tâm trục. |
| Bánh nóng lên | Ma sát, tải/tốc độ cao, biến dạng hoặc kẹt răng. | Nhiệt, bôi trơn, backlash và vật liệu. |
Khi nào nên dùng insert kim loại cho bánh răng nhựa?
Insert hoặc moay-ơ kim loại có thể được sử dụng khi phần lỗ trục phải truyền mô-men cao, cần ren, then bền hơn hoặc cần hạn chế creep tại vùng lắp. Phần răng vẫn bằng nhựa nhưng tải tại trục được truyền qua kim loại.
Thiết kế insert cần tránh tạo notch quá lớn trong nhựa. Hình dạng insert, độ dày thành, phương pháp lắp và chênh lệch giãn nở nhiệt đều ảnh hưởng tới độ bền. Không nên chỉ ép một lõi kim loại vào bánh nhựa mà không kiểm tra ứng suất lắp.
Với lô nhỏ, một số bánh có thể được gia công từ phôi nhựa rồi lắp insert; với sản lượng lớn, phương pháp molding quanh insert có thể là hướng khác. Lựa chọn phụ thuộc số lượng và yêu cầu kỹ thuật.
Gia công bánh răng nhựa CNC có chính xác không?
CNC có thể tạo bánh răng đạt độ chính xác tốt khi phôi, dao, đồ gá và quy trình phù hợp. Tuy nhiên, “CNC” không tự động đồng nghĩa với chính xác cao. Độ chính xác cuối cùng còn phụ thuộc:
- Độ ổn định của vật liệu trước và sau gia công.
- Độ đồng tâm giữa lỗ trục và profile răng.
- Độ cứng vững của gá.
- Độ sắc và hình học dao.
- Nhiệt sinh ra khi cắt.
- Phương pháp đo và tiêu chí nghiệm thu.
Với yêu cầu chính xác cao, nên chỉ định rõ tiêu chuẩn hoặc dung sai cần đạt thay vì mô tả chung là “bánh răng chuẩn”. Chi phí gia công sẽ tăng khi yêu cầu đo kiểm và dung sai chặt hơn.
Ứng dụng của bánh răng nhựa
- Máy đóng gói: truyền động cấp liệu, kéo màng, định vị và cơ cấu phụ trợ.
- Băng tải: truyền động phụ, cơ cấu chia sản phẩm hoặc điều chỉnh.
- Máy thực phẩm: dùng khi grade vật liệu và điều kiện vệ sinh phù hợp.
- Máy in và dệt: cơ cấu đồng bộ, dẫn động và định vị.
- Máy tự động hóa: cơ cấu truyền nhỏ, actuator, jig hoặc feeder.
- Thiết bị phòng sạch: khi vật liệu đáp ứng yêu cầu của ứng dụng cụ thể.
- Máy nông nghiệp và chế biến: các vị trí tải vừa, cần chống ăn mòn hoặc giảm ồn.
Không nên lựa chọn bánh răng nhựa chỉ vì muốn “chạy êm”. Nếu cơ cấu có tải shock lớn, nhiệt cao hoặc yêu cầu stiffness rất cao, bánh kim loại hoặc vật liệu khác có thể phù hợp hơn.
Báo giá gia công bánh răng nhựa phụ thuộc yếu tố nào?
Không nên báo một mức giá chung theo đường kính vì chi phí phụ thuộc nhiều yếu tố kỹ thuật. Một bánh nhỏ module đặc biệt, có then và dung sai chặt có thể khó gia công hơn một bánh lớn nhưng hình học đơn giản.
| Yếu tố | Ảnh hưởng đến báo giá |
| Vật liệu | POM, PA, PE, PEEK hoặc grade gia cường có chi phí khác nhau. |
| Module và số răng | Ảnh hưởng dao, thời gian cắt và độ phức tạp. |
| Kích thước bánh | Đường kính, bề rộng và moay-ơ quyết định lượng phôi. |
| Lỗ/then/insert | Tăng công đoạn gia công và lắp ráp. |
| Dung sai | Dung sai chặt cần kiểm soát và đo kiểm nhiều hơn. |
| Mẫu hay bản vẽ | Mẫu mòn cần đo, dựng lại và xác nhận thông số. |
| Số lượng | Mẫu đơn, lô nhỏ và sản xuất lặp lại có đơn giá khác nhau. |
Để nhận báo giá nhanh
Vui lòng gửi bản vẽ hoặc mẫu, module nếu biết, số răng, đường kính, bề rộng, lỗ trục, then, vật liệu, số lượng và thông tin về tải/tốc độ. Nếu chỉ có bánh cũ, nên gửi kèm bánh đối ứng hoặc thông số khoảng cách tâm nếu có.
Câu hỏi thường gặp về gia công bánh răng nhựa
Có thể gia công bánh răng nhựa theo mẫu cũ không?
Có. Tuy nhiên mẫu cũ có thể đã mòn, nên cần dựng lại profile và đối chiếu module, số răng, lỗ trục và bánh đối ứng trước khi sản xuất.
POM hay PA tốt hơn để làm bánh răng?
Không có vật liệu tốt nhất cho mọi ứng dụng. POM có lợi thế về ổn định kích thước và ma sát ở nhiều cơ cấu; PA có độ dai và chịu va đập tốt ở nhiều grade nhưng hút ẩm hơn. Cần chọn theo tải, nhiệt, ẩm và độ chính xác.
Bánh răng nhựa có cần bôi trơn không?
Tùy vật liệu và tải. Một số hệ có thể làm việc khô, nhưng bôi trơn phù hợp có thể giảm ma sát và nhiệt trong nhiều ứng dụng. Chất bôi trơn phải tương thích với nhựa.
Bánh răng nhựa có chịu tải nặng được không?
Khả năng chịu tải phụ thuộc vật liệu, module, bề rộng, số răng, nhiệt độ và tốc độ. Không nên áp một mức tải chung cho mọi bánh. Với tải cao, cần tính toán và thử nghiệm cụ thể.
Có thể thay bánh răng thép bằng bánh răng nhựa không?
Có thể trong một số hệ nếu tải, nhiệt và độ cứng cho phép, nhưng không nên thay trực tiếp chỉ theo kích thước. Cần kiểm tra mô-men, tốc độ, backlash, vật liệu và bánh đối ứng.
Có nhận gia công một bánh mẫu trước không?
Có thể tùy kích thước và phương pháp gia công. Với thiết kế mới hoặc bánh thay thế chưa có bản vẽ chuẩn, làm mẫu và chạy thử trước lô lớn là phương án phù hợp.
Bánh răng nhựa có thể gia công lỗ then hoặc insert kim loại không?
Có thể. Cần xác định mô-men, đường kính trục, kích thước then và độ dày thành quanh lỗ để tránh tập trung ứng suất hoặc creep quá mức.
Gia công bánh răng nhựa theo mẫu và bản vẽ
Nhựa Công Nghiệp Thời Dựng nhận gia công bánh răng nhựa từ POM, PA/Nylon, PE và các loại nhựa kỹ thuật phù hợp theo mẫu hoặc bản vẽ cho máy móc và thiết bị công nghiệp.
Để báo giá nhanh, vui lòng gửi bản vẽ/mẫu, số răng, module nếu biết, kích thước lỗ trục, vật liệu, số lượng và điều kiện vận hành.
CÔNG TY TNHH THỜI VẬN
- Đ/c: 25 Yersin, Phường Bến Thành, TP Hồ Chí Minh, Việt Nam
- Email: nhuacongnghiepthoidung@gmail.com
- Điện thoại: 097 558 77 82 (Tuyền) – 078 987 1100 (Vũ)
- Website: https://nhuacongnghiepthoidung.com
- Giờ làm việc: 8:30 – 19:00 các ngày trong tuần


